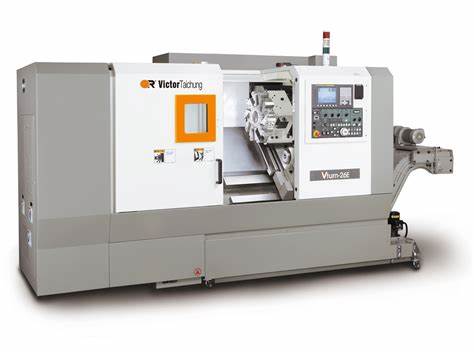
Victor VTurn-26E CNC Torna Tezgahı
| KAPASİTE | ||
| Çevirme Çapı | mm | 520 |
| Standart İşleme Çapı | mm | 260 |
| Max. İşleme Çapı | mm | 380 |
| Banko Üzeri Çevirme Çapı | mm | 350 |
| Merkez Mesafesi | mm | 650 |
| Çubuk Kapasitesi | mm | 75 |
Devamı…
| EKSEN İLERLEMELERİ | ||
| X Eksen Hareketi | mm | 190+50 |
| Z Eksen Hareketi | mm | 600 |
| Boşta İlerleme Hızı (X/Z) | m/min | 12/15 |
| Eksen Motor Güçleri (X/Z) | kW | 2.5 (X) 2.5 (Z) |
| Kesme Hızı | mm/min | 0~1260 |
| Vidalı Mil Çapı ve Hatvesi (X/Z) | mm | 28xP6 / 40xP10 |
| İŞMİLİ | ||
| İş Mili Ayna Normu | inch | A2-8 (10″) |
| Maks. İş Mili Devri | rpm | 2500 (Opt.3500) |
| İş Mili Motor Gücü | kW | 18,5 |
| İş Mili Rulman İç Çapı | mm | 130 |
| İş Mili Delik Çapı | mm | 87 |
| TARET | ||
| Takım Sayısı | no. | 10 |
| Kare Takım Ölçüsü | mm | 25 |
| Maks. Delik Kateri Bağlama Çapı | mm | 50 |
| İndeksleme Hızı | sec | 1 |
| PUNTA | ||
| Punta Pinol Çapı | mm | 110 |
| Punta Stroğu | mm | 100 |
| Punta Gövde Koniği | MT#4 | |
| GENEL | ||
| Kontrol Ünitesi | 0i-TF | |
| Tank Kapasitesi | Liter | 100 |
| Toplam Güç Gereksinimi | KVA | 40 |
| Yaklaşık Makine Ölçüleri | cm | 4400*1700*2000 |
| Net Makine Ağırlığı | kg | 5400 |
Victor – VC-F76/F106 CNC İşleme Merkezi
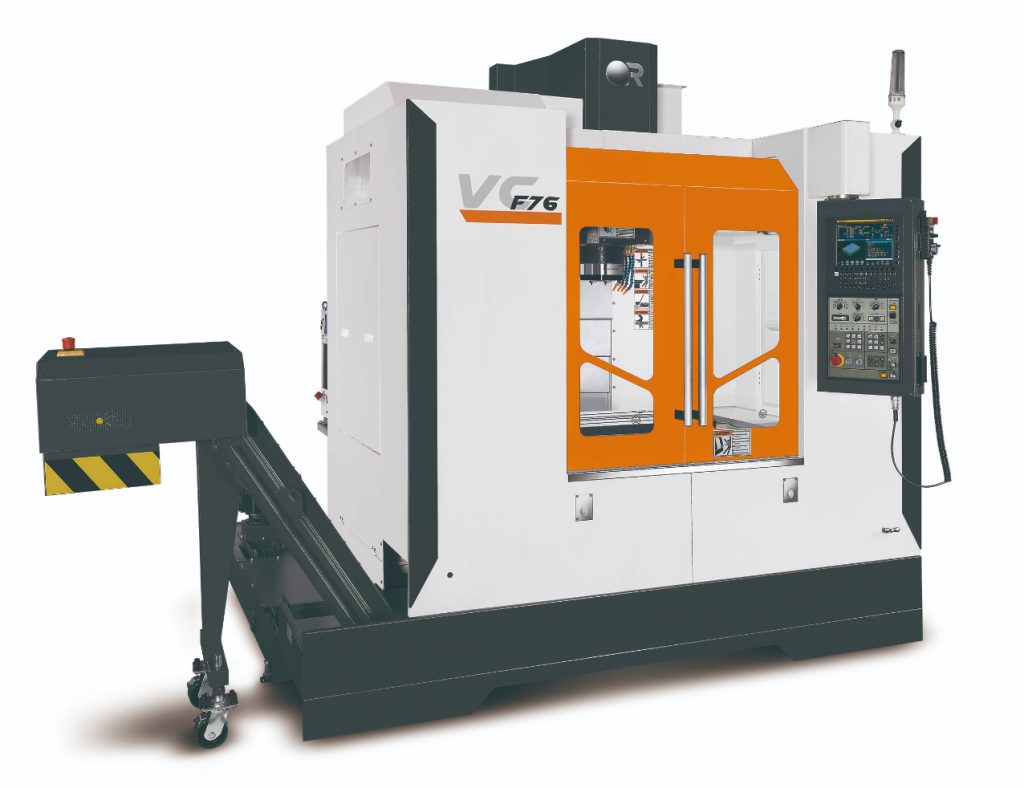
| HAREKETLER | BİRİM | |
| X Eksen Hareketi (mm) | mm | 760 |
| Y Eksen Hareketi | mm | 500 |
| Z Eksen Hareketi | mm | 510 (opt.690) |
| deg. | +30°~120°/360° | |
| TABLA | ||
| Tabla Ölçüsü | mm | 840/500 |
| Max. Tabla Yükü | kg | 500 |
| İŞ MİLİ | ||
| İş Mili Koniği | Norm | BT 40 |
Devamı
| İş Mili Motor Gücü | kw | 11/15 |
| İş Mili Devri | rpm | 8000 (opt.10000) |
| İş Mili Torku | n/m | 95.5 |
| Kesme Hızı | m/dk | 20 |
| X Boşta İlerleme Hızı | m/dk | 32 |
| Y Boşta İlerleme Hızı | m/dk | 32 |
| Z Boşta İlerleme Hızı | m/dk | 32 |
| Kızak Yapısı | ||
| X Kızak Genişlikleri | 30 | |
| Y Kızak Genişlikleri | 45 | |
| Z Kızak Genişlikleri | 45 | |
| X İvmelenme | 0.5G | |
| Y İvmelenme | 0.5G | |
| Z İvmelenme | 0.5G | |
| X Eksen Motor Güçleri | kw | 2.5 |
| Y Eksen Motor Güçleri | kw | 2.5 |
| Z Eksen Motor Güçleri | kw | 3 |
| kw | ||
| X Vidalı Mil Çapı | 40 x P16 | |
| Y Vidalı Mil Çapı | 40 x P16 | |
| Z Vidalı Mil Çapı | 40 x P16 | |
| Takım Sayısı | 24 (opt. 30) | |
| Max. Takım Çapı | mm | 75 (150) |
| Max Takım Boyu | mm | 300 |
| Max Takım Ağırlığı | kg | 7 |
| Takım Değiştirme Hızı | sec | 2.4(T-T), 5.7(C-C) |
| GENEL | ||
| Ağırlık | kg | 5260 |
| Kontrol Ünitesi (Fanuc) | Oİ-MF PLUS(10.4”) | |
| Ekran Boyutu | 10.4” |
UNION BORWERK 80’LİK
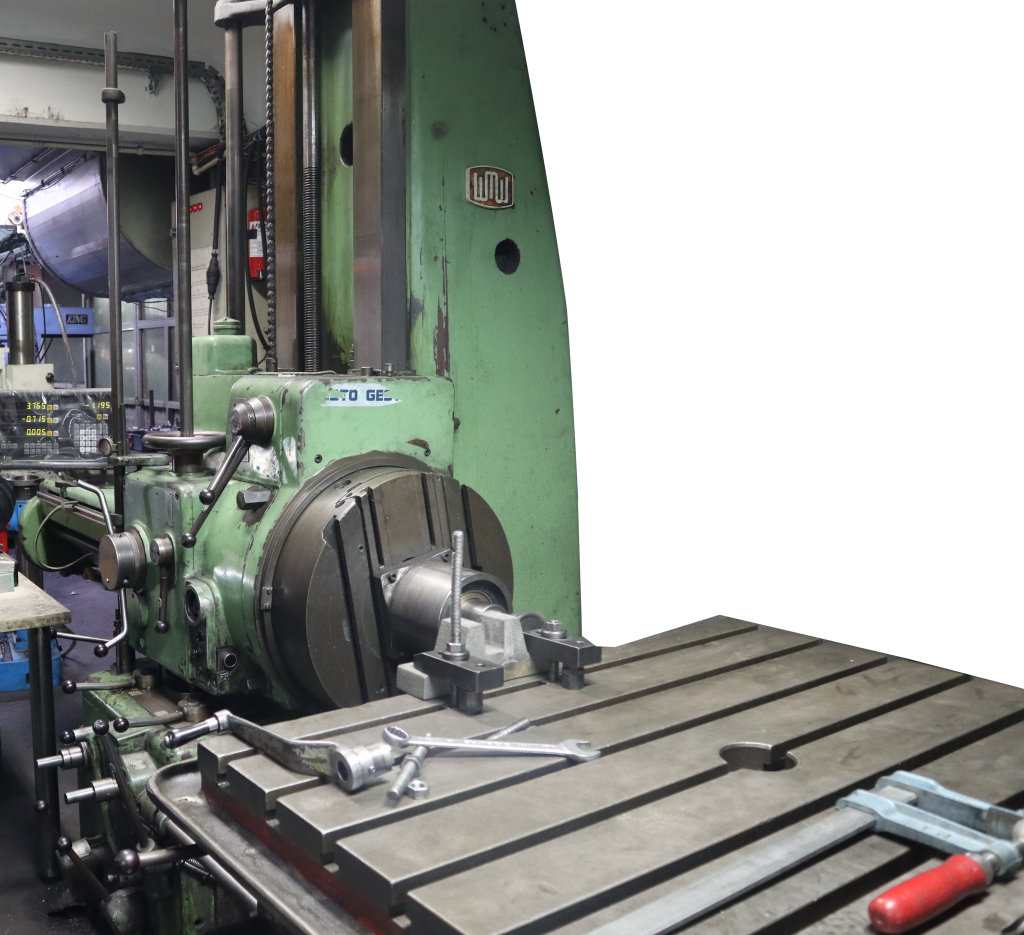
Union WMW Doğu Alman Universal Borwerk
Tabla: 900 x 900 mm
X Ekseni: 1940 mm
Y Ekseni: 820 mm
Z Ekseni: 1270 mm
Spindle Çapı: 80 mm
Spindle Devri: 1000 rpm
Ana Motor: 5.5 kW
MANUEL TORNA BAOJI CS6266C/2000
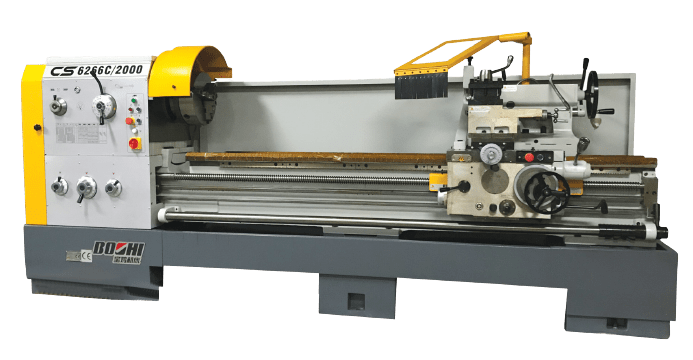
| KAPASİTE | Banko Üzeri Çevirme Çapı | mm | 660 |
| Suport Üzeri Çevirme Çapı | mm | 420 | |
| Ara Parça Çıktığında Çevirme Çapı | mm | 870 | |
| Ara Parça Uzunluk | mm | 240 | |
| Puntlar Arası Mesafe | mm | 2000 /3000 | |
| FENER MİLİ | Fener Mili Ucu | mm | ISO702/II No:8 camlock |
| Fener Mili Delik Çapı | mm | ø 105 | |
| Fener Mili Koniği | metrik | 113 | |
| Mil Hız Aralığı | dev/dak | 36 – 1600 | |
| Mil Hız Adedi | 12 | ||
| İLERLEMELER | Boyuna İlerleme Aralığı | mm/dev | 0,063 ~ 2,52 ; (65 çeşit) |
| Enine İlerleme Aralığı | mm/dev | 0,027 ~ 1,07 ; (65 çeşit) | |
| Metric | mm | 1 ~ 14 ; (22 çeşit) | |
| İnçh | t.p.i | 28 ~ 2 tpi ; (25 çeşit) | |
| Modül | mm | 0,5 ~ 7 ; (18 çeşit) | |
| DP | DP | 56 ~ 4 DP ; (24 çeşit) |
Devamı
| KATERLİK | Enine İlerleme Mesafesi | mm | 310 |
| Kalemlik İlerleme Mesafesi | mm | 145 | |
| Katerlik Ebatı | mm | 25 x 25 | |
| PUNTA | Punta Pinol Çapı | mm | 75 |
| Punta Pinol Hareketi | mm | 150 | |
| Punta Pinol Koniği | Morse No:5 | ||
| DİĞER | Ana Motor | kw | 7,5 |
| Hızlı Motor ve Su Motor Gücü | kw | 0,3 — 0,12 | |
| Uzunluk | mm | 3632 / 4632 | |
| Genişlik | mm | 975 | |
| Yükseklik | mm | 1450 | |
| Ağırlık NET | kg | 3250 / 3500 | |
| Ağırlık Brüt | kg< |
MANUEL TORNA BAOJI CQ6280C/3000
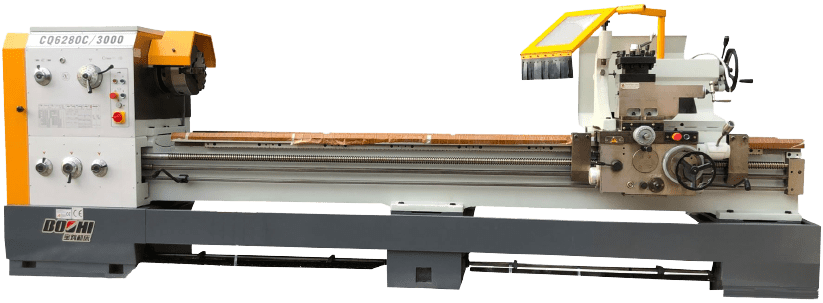
| KAPASİTE | Banko Üzeri Çevirme Çapı | mm | 800 |
| Suport Üzeri Çevirme Çapı | mm | 560 | |
| Ara Parça Çıktığında Çevirme Çapı | mm | 1000 | |
| Ara Parça Uzunluk | mm | 240 | |
| Puntlar Arası Mesafe | mm | 2000 /3000 | |
| Banko Genişlik | mm | 510 | |
| FENER MİLİ | Fener Mili Ucu | mm | ISO702/II No:8 camlock |
| Fener Mili Delik Çapı | mm | ø 105 | |
| Fener Mili Koniği | metrik | 113 | |
| Mil Hız Aralığı | dev/dak | 30 – 1400 | |
| Mil Hız Adedi | 12 |
Devamı
| İLERLEMELER | Boyuna İlerleme Aralığı | mm/dev | 0,063 ~ 2,52 ; (65 çeşit) |
| Enine İlerleme Aralığı | mm/dev | 0,027 ~ 1,07 ; (65 çeşit) | |
| Metric | mm | 1 ~ 14 ; (22 çeşit) | |
| İnçh | t.p.i | 28 ~ 2 tpi ; (25 çeşit) | |
| Modül | mm | 0,5 ~ 7 ; (18 çeşit) | |
| DP | DP | 56 ~ 4 DP ; (24 çeşit) | |
| KATERLİK | Enine İlerleme Mesafesi | mm | 320 |
| Kalemlik İlerleme Mesafesi | mm | 145 | |
| Katerlik Ebatı | mm | 25 x 25 | |
| PUNTA | Punta Pinol Çapı | mm | 75 |
| Punta Pinol Hareketi | mm | 150 | |
| Punta Pinol Koniği | Morse No:5 | ||
| DİĞER | Ana Motor | kw | 7,5 |
| Hızlı Motor ve Su Motor Gücü | kw | 0,3 – 0,12 | |
| Uzunluk | mm | 3810 / 4810 | |
| Genişlik | mm | 1610 | |
| Yükseklik | mm | 1930 | |
| Ağırlık NET | kg |
1250-290 mm Tabla Boyu Kalıpçı Freze Tezgahı
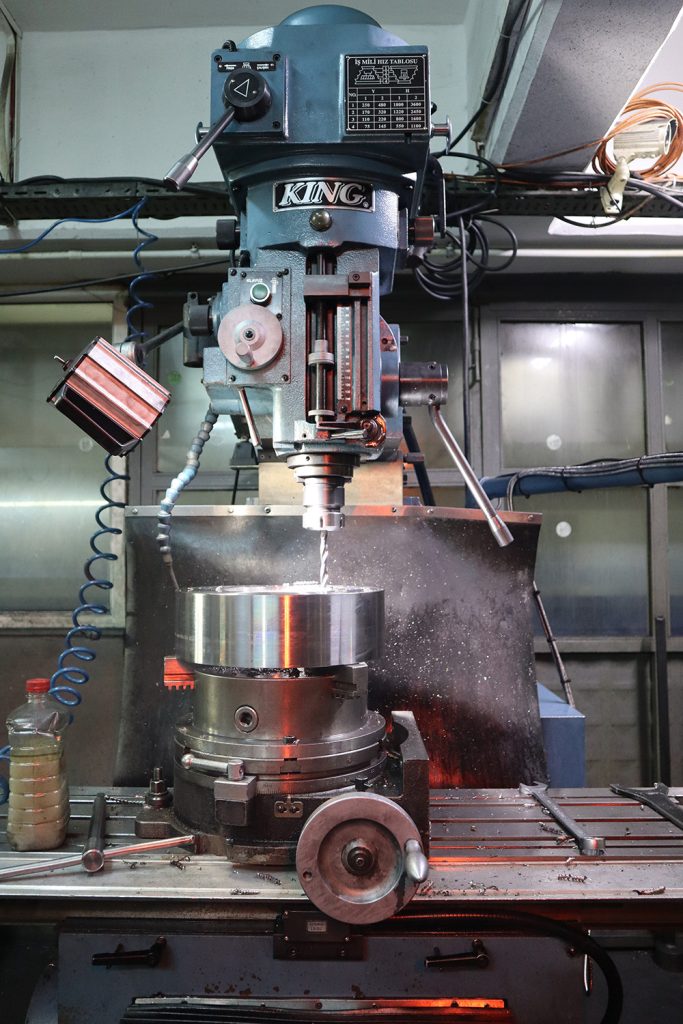
King SZ A8-V Teknik Özellikleri
| Özellik | Değer |
|---|---|
| İş mili koniği | ISO 40 |
| Pinol çapı | 110 mm |
| Kafa dönüşü | 45 derece sağ-sol |
| Tabla boyu | 1250-290 mm |
| X eksen hareketi | 650 mm |
| Y eksen hareketi | 350 mm |
| Z eksen hareketi | 400 mm |
| T kanal ölçüsü | 3 x 16 x 63 mm |
| Kesme hızı X, Y | 0 – 1500 mm/dak |
ZS5030 – Şanzımanlı Matkap
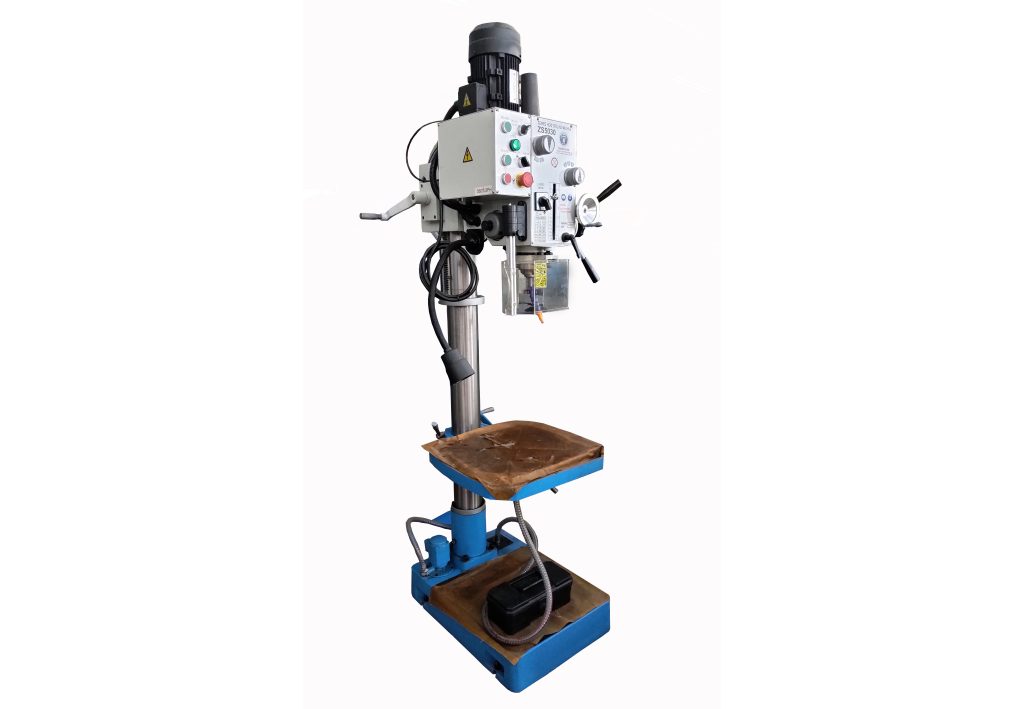
| Özellik | Değer |
| Delme kapasitesi | 32 mm |
| Mil ucu koni tipi | MT4 |
| Mil – Kolon arası mesafe | 297,5 mm |
| Ölçüm tablası | 500 x 460 mm |
Devamı
| Taban ölçüsü | 470 x 670 mm |
| Kolon çapı | 115 mm |
| Mil – Çalışma tablası arası mesafe (maks.) | 715 mm |
| Mil – Taban arası mesafe (maksimum) | 1180 mm |
| Mil dikey hareketi | 120 mm |
| Mil devir kademesi | 12 |
| Mil devir aralığı | 75 – 3200 dev/dak |
| Mil motor gücü | 1.5 kW |
| Ambalaj ölçüsü | 730 x 760 x 1885 mm |
| Net / Brüt ağırlık | 320 / 370 kg |
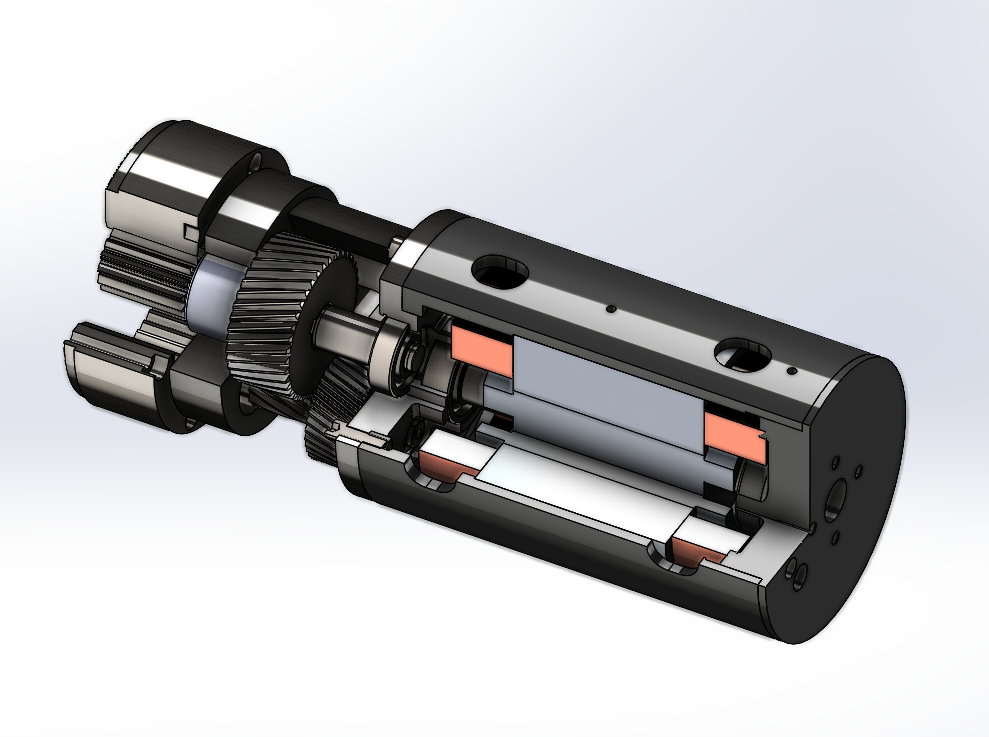
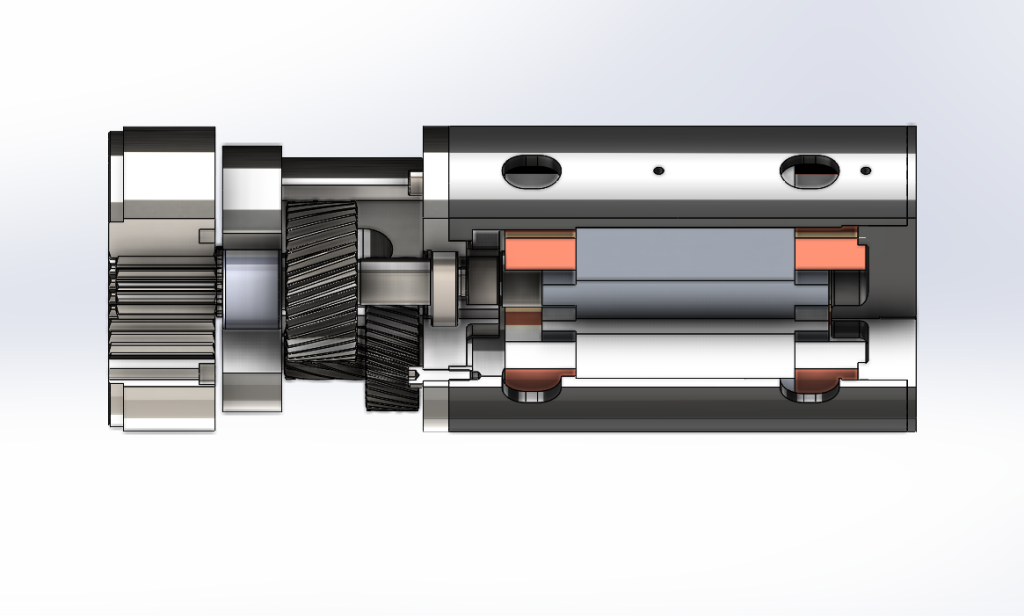
Şanzıman Tasarımı – Dişli Dizayn Üretim ve Ölçüm Merkezi
1. Müşteri Talebi ve Teknik İhtiyaçların Alınması
Süreç, müşterinin ihtiyacını net bir şekilde tanımlamasıyla başlar. Uygulama alanı, aktarılan güç, devir sayısı, yük tipi, taşıyıcı boyutları -nitelikleri ve ortam koşulları gibi bilgiler toplanır. Varsa teknik çizim veya numune de değerlendirmeye alınır. Bu adım, projenin doğru başlaması açısından kritiktir.
2. Ön İnceleme ve Mühendislik Değerlendirmesi
Mühendislik ekibimiz, talebe uygun dişli tipi (düz, helis, konik vb.) ve dişli sistemini (pinyon, planet vs.) belirler. Modül, diş sayısı, diş genişliği ve oran hesaplamaları yapılır. Uygun malzeme tipi ve gerekli ısıl işlem belirlenir. Ayrıca, dişli kutusu üzerinde şaft ve rulman analizleri gerçekleştirilerek sistemin genel sağlamlığı değerlendirilir. Bu değerlendirme, hem performans hem de maliyet açısından en verimli çözümün oluşturulmasını sağlar.
Devamı
3. Tasarım ve Simülasyon Süreci
CAD ortamında 3 boyutlu modelleme gerçekleştirilir. Gerektiğinde yapısal dayanım, titreşim ve aşınma analizleri gibi mühendislik simülasyonları uygulanır. Şaft, rulman ve gövde ilişkileri analiz edilerek bütüncül bir dişli kutusu değerlendirmesi yapılır. Bu süreç, üretim öncesinde risklerin minimize edilmesini ve optimum performansın sağlanmasını hedefler.
4. Tekliflendirme ve Onay
Tasarım tamamlandıktan sonra maliyet hesaplaması yapılır ve müşteriye fiyat teklifi ile birlikte tahmini teslim süresi iletilir. Müşteri onayının ardından üretim süreci başlar.
5. İmalat Süreci
- Malzeme Temini: Onaylanan kaliteye uygun hammaddeler temin edilir.
- Ön İşleme: Malzeme tornalanır, dik işlem gerekiyorsa uygulanır ve diş açımına uygun hale getirilir.
- Diş Açma: Azdırma ve Fellows tezgahlarında hassas diş profili işlenir.
- Isıl İşlem: Tasarım sürecinde belirlenen yöntemlerle yüzey sertliği artırılır.
- Hassas Taşlama: Dişli profil taşlama ile yüksek tolerans gerektiren projelerde uygulanan son hassasiyet adımıdır.
- Üretim Kalitesi: Dişliler DIN 3961 Grade:6 kalitesine kadar imal edilebilir.
6. Kalite Kontrol
Üretilen parçalar;
- Diş formu, modül ve açı ölçümleriyle detaylı şekilde kontrol edilir.
- Sertlik kontrolleri yapılır.
- Opsiyonel olarak, CMM (Koordinat Ölçüm Makinesi) ile 3D ölçüm gerçekleştirilir.
- Yüzey pürüzlülük ölçümleri de talebe bağlı olarak opsiyonel olarak yapılır.
Tüm kalite kontrol verileri kayıt altına alınır ve istenirse müşteriye sunulur.
7. Paketleme ve Teslimat
Son kontrollerin ardından ürünler etiketlenir, koruyucu ambalajlarla paketlenir ve sevkiyata hazır hale getirilir. Teslimatlar, önceden planlanan termin süresi doğrultusunda güvenli bir şekilde gerçekleştirilir.
Bu işler nasıl işler?
İşlem basamaklarımız…
1
Sipariş ve Ön Ödeme
Teslim zamanı ve koşulları
Ödeme koşulları
Malzeme
Teknik resim onayı
2
Kabul ve Test
Ölçüm
Şahit numune kontrolü
Kabul
3
Ödeme ve Teslimat
Ödeme
Sevkiyat
4
Kalite Garantisi
UZMAN MÜHENDİS KADROMUZA DANIŞABİLİRSİNİZ.
Dişli ve Tasarım Uygulama Hizmetleri
Yatay ve Dik İşleme Merkezi
Pzt-Cma: 08:00 – 18:30 | Cmt :10:00 – 17:00
Bize Danışın (0212) 982 86 96